





Systematische Umwandlung kundenspezifischer Schraubenkonzepte in herstellbare technische Zeichnungen: Das Funktions-Prozess-Kosten-Dreiecksmodell
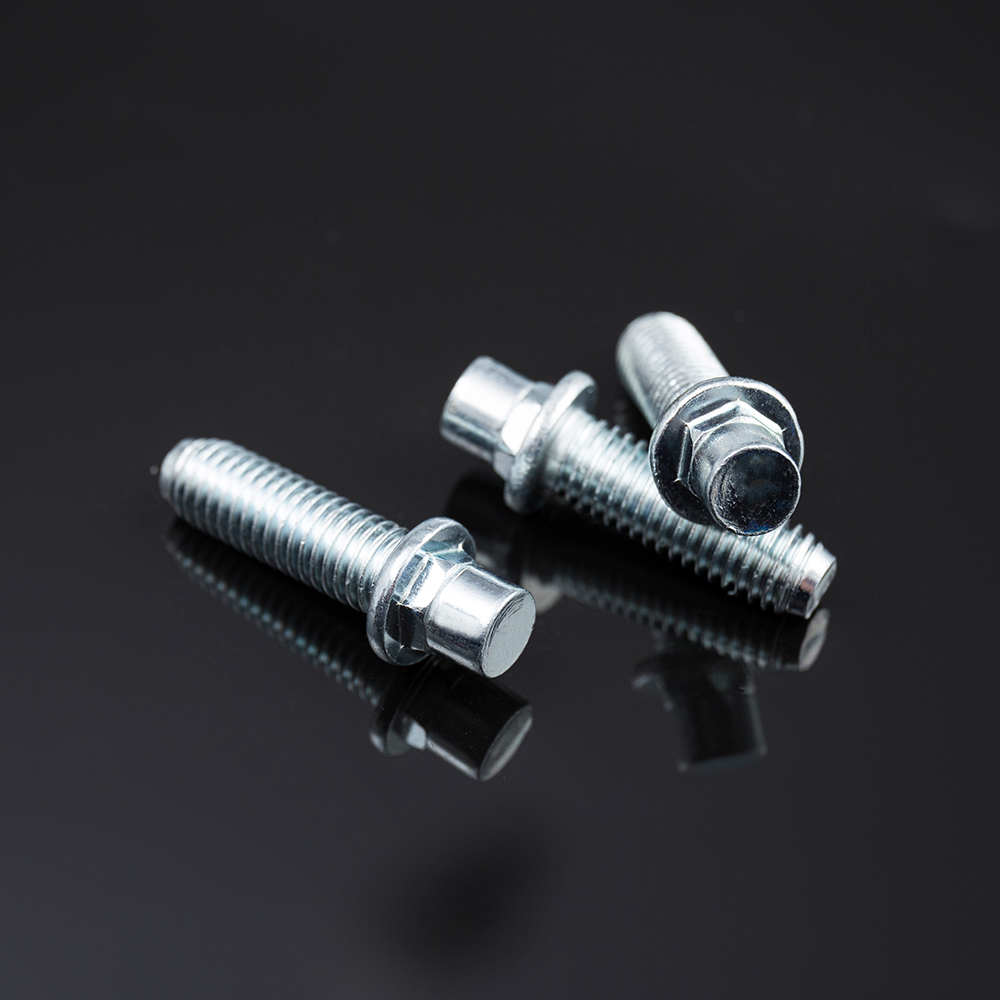
Benutzerdefiniert nicht standardmäßiger Bolzen Die Entwicklung beginnt mit der „Skizze der Anforderung“ des Kunden – oft einer Rohzeichnung, einer verbalen Beschreibung oder einem Musterteil. Die Herausforderung besteht darin, dies systematisch in eine vollständig definierte Konstruktionszeichnung und Produktionsspezifikation zu übersetzen, die herstellbar, prüfbar und kostengünstig ist. Die Funktion-Prozess-Kosten-Dreieck ist ein bewährtes Framework, das drei voneinander abhängige Bereiche integriert: funktionale Leistungsanforderungen, Fähigkeiten des Herstellungsprozesses und Kostenbeschränkungen. In diesem Artikel werden der systematische Arbeitsablauf und die Entscheidungskriterien für die Anwendung dieses Modells bei der Entwicklung kundenspezifischer Schrauben beschrieben.
1. Das Dreiecksmodell: Kernkomponenten und Interaktionen
In der folgenden Tabelle werden die drei Säulen des Modells, ihre Hauptelemente und die wichtigsten Interaktionen definiert, die die Transformation vom Entwurf zur Produktion vorantreiben.
| Säule | Primäre Elemente | Wichtige Interaktionen |
|---|---|---|
| Funktion | Belastbarkeit (Zug/Scherung/Torsion), Ermüdungslebensdauer, Korrosionsbeständigkeit, Temperaturbereich, Montagemethode und Kompatibilität der Gegenteile. | Bestimmt Materialqualität, Geometrie, Gewindeklasse, Beschichtungstyp und Wärmebehandlungsanforderungen. |
| Prozess | Herstellungsmethoden: Kaltstauchen, Warmschmieden, CNC-Bearbeitung, Gewindewalzen, Wärmebehandlung, Oberflächenbeschichtung/-plattierung. | Begrenzt erreichbare Toleranzen, Oberflächenbeschaffenheiten und geometrische Komplexität; beeinflusst die Formbarkeit und die Kosten des Materials. |
| Kosten | Werkzeugamortisation, Materialausbeute, Zykluszeit, Sekundäroperationen, Inspektionsanforderungen und MOQ-Einsparungen. | Gleicht Leistungsanforderungen mit Produktionsvolumen ab; treibt Entscheidungen über die Prozessauswahl und die Verschärfung der Toleranzen voran. |
Eine erfolgreiche Entwicklung kundenspezifischer Schrauben erfordert eine iterative Optimierung dieser drei Säulen. Ein Design, das die Funktion maximiert, kann nicht verarbeitbar oder unwirtschaftlich sein; Eine kostengünstige Lösung erfüllt möglicherweise nicht die Leistungsanforderungen. Das Dreiecksmodell bietet einen strukturierten Ansatz, um Kompromisse sichtbar und begründbar zu machen.
2. Systematischer Entwicklungsworkflow
Die Transformation von der Kundenskizze zur produktionsreifen Spezifikation folgt einem strukturierten, phasengesteuerten Prozess. Die wichtigsten Schritte sind unten aufgeführt.
- Phase 1 – Funktionale Definition: Übersetzen Sie die Anwendung des Kunden in quantifizierbare technische Anforderungen. Identifizieren Sie die kritischen Belastungen, die Umgebungseinflüsse, die Betriebstemperatur und die Bedingungen der Steckschnittstellen. In dieser Phase wird der „mindestens erforderliche Leistungsumfang“ festgelegt.
- Phase 2 – Material- und Prozessvorauswahl: Schlagen Sie basierend auf den funktionalen Anforderungen geeignete Materialqualitäten (z. B. 35CrMo für hohe Festigkeit, 304 für Korrosionsbeständigkeit) und einen primären Herstellungsweg (z. B. Kaltstauchen für große Stückzahlen, CNC für komplexe Formen mit kleinen Stückzahlen) vor.
- Phase 3 – Machbarkeits- und Toleranzanalyse: Überprüfen Sie, ob die vorgeschlagene Geometrie mit dem gewählten Verfahren innerhalb der erforderlichen Toleranzen hergestellt werden kann. Dazu gehört die Bewertung von Entformungswinkeln, Hinterschneidungen, Gewindewalzbackenspiel und möglicher Verformung durch Wärmebehandlung.
- Phase 4 – Kostenmodellierung und Werkzeuginvestitionen: Schätzen Sie Werkzeugkosten, Zykluszeiten pro Teil, Ausschussraten und Inspektionskosten. Bestimmen Sie die MOQ, die zum Erreichen des Zielstückpreises erforderlich ist, und präsentieren Sie dem Kunden gestaffelte Preisoptionen.
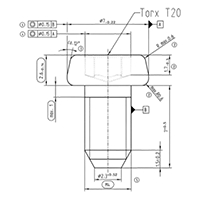
- Phase 5 – Fertigstellung der Zeichnung und Spezifikation: Erstellen Sie die endgültige Konstruktionszeichnung mit allen wichtigen Abmessungen, Toleranzen, Materialangaben, Wärmebehandlungsspezifikationen, Beschichtungsanforderungen und Prüfkriterien. Fügen Sie eine dimensionale Berichtsvorlage zur Produktionsvalidierung hinzu.
3. Entscheidungsmatrix für die Prozessauswahl
Die Auswahl des optimalen Herstellungsprozesses für eine nicht standardmäßige Schraube ist oft die kritischste Entscheidung im Entwicklungsablauf. Die folgende Entscheidungsmatrix bietet einen strukturierten Ansatz basierend auf Produktionsvolumen, geometrischer Komplexität und erforderlichen Toleranzen.
- Kaltstauchen (großes Volumen, einfache Formen): Ideal für Produktionsmengen über 50.000 Stück mit einfachen Kopfgeometrien (Sechskant, Pfanne, Flach) und moderaten Längen-Durchmesser-Verhältnissen. Erzielt eine hervorragende Materialausbeute (>90 %) und schnelle Zykluszeiten (30–100 Teile pro Minute).
- Warmschmieden (mittleres Volumen, große Durchmesser): Geeignet für Durchmesser über M24 oder komplexe Kopfformen, die eine hohe Materialduktilität erfordern. Bietet eine gute Dimensionsstabilität, erfordert jedoch höhere Werkzeuginvestitionen und langsamere Zykluszeiten.
- CNC-Bearbeitung (geringes Volumen, komplexe Funktionen): Der bevorzugte Weg für Mengen unter 5.000 Stück oder Ausführungen mit Querbohrungen, exzentrischen Köpfen oder nicht standardmäßigen Gewindeprofilen. Bietet maximale geometrische Flexibilität, verursacht jedoch höhere Stückkosten und eine geringere Materialausbeute.
- Hybrid (Cold Heading CNC Secondary Ops): Der kostengünstigste Ansatz für mittlere Stückzahlen (5.000–50.000 Stück), bei denen sowohl eine großvolumige Primärformung als auch eine begrenzte Präzisionsbearbeitung erforderlich ist (z. B. Bohren von Querlöchern, Drehen bestimmter Durchmesser).
4. Praxisbeispiel: Entwicklung kundenspezifischer Schulterbolzen
Stellen Sie sich einen Kunden vor, der für eine Lebensmittelverarbeitungsanwendung eine Passschraube mit exzentrischem Kopf und Querbohrung aus Edelstahl 316 benötigt. Anwendung des Dreiecksmodells:
- Funktion: Erfordert Korrosionsbeständigkeit (316 SS), eine präzise Schulterlänge (±0,05 mm) und ein M12-Gewinde der Klasse 6g.
- Prozess: Ein Kaltstauchen von Kopf und Schulter ist möglich, das Querloch erfordert jedoch als sekundären Arbeitsgang eine CNC-Bohrung. Für den Exzenterkopf ist ein benutzerdefiniertes Kopfwerkzeug erforderlich.
- Kosten: Die Werkzeugkosten werden auf 2.500 US-Dollar geschätzt, bei einer Mindestbestellmenge von 10.000 Stück, um einen Stückpreis von 1,20 US-Dollar zu erzielen. Ein reiner CNC-Ansatz mit geringerem Volumen würde 8,50 US-Dollar pro Stück bei 500 Einheiten kosten.
Die letzte Empfehlung ist ein Hybridverfahren: Kaltstauchen für die primäre Schulter- und Kopfgeometrie, gefolgt von CNC-Querbohren, wobei die Lösung dem Kunden mit gestaffelten Preisen und Lieferzeitoptionen präsentiert wird.
5. Fertigungs- und Qualitätsperspektive
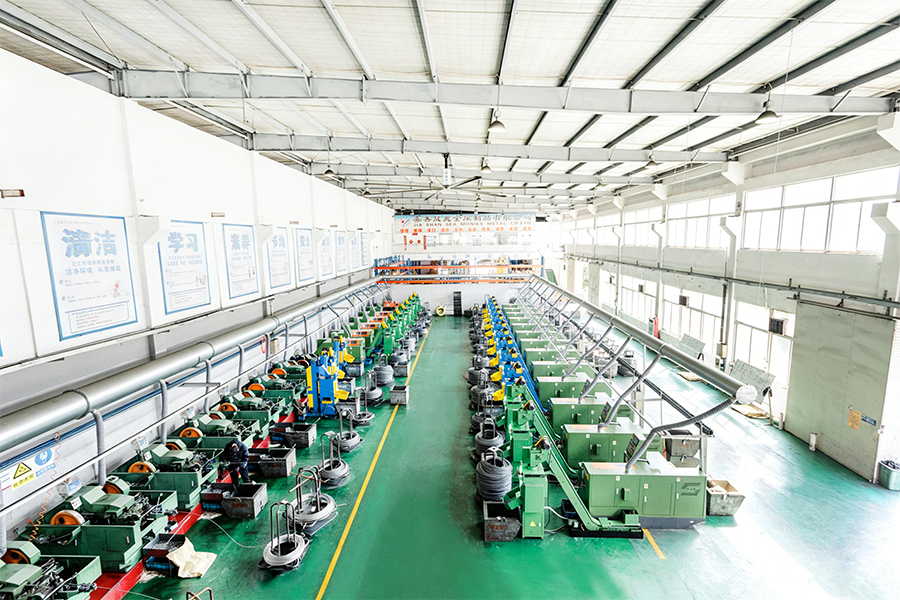
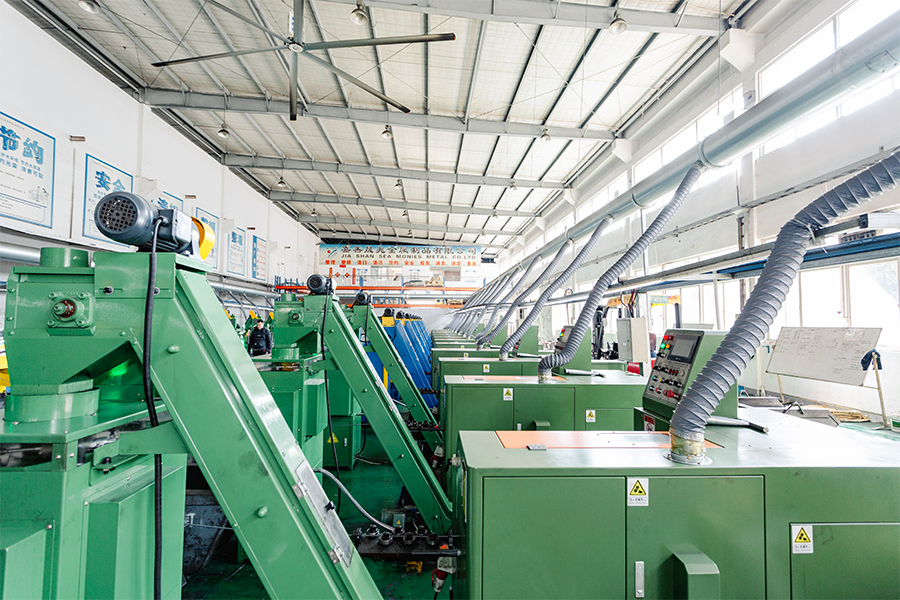
Die erfolgreiche Umsetzung des Funktion-Prozess-Kosten-Dreiecks erfordert umfassende Fertigungskompetenz und strenge Qualitätskontrollen. Zhejiang Chance & Union Import und Export Co., Ltd. (Chance & Union) ist ein Familienunternehmen der SEA Monies Metal Co., Ltd. und verfügt über 20 Jahre Familienerfahrung und Qualitätstradition in der Metallherstellung. Wir verlassen uns auf die starke Produktionskapazität und die Vorteile der Lieferkette von Shengzhao Metal und sind auf Forschung und Entwicklung, Produktion und weltweiten Vertrieb hochwertiger Metallprodukte spezialisiert. Getreu dem Streben der Familie nach Präzision, strenger Arbeitseinstellung und langfristigem Engagement liefern wir Kunden auf der ganzen Welt stabile und zuverlässige Produkte und Dienstleistungen.
Wir nutzen die robusten F&E- und Produktionskapazitäten des Werks und sind auf hochfeste Nieten, Bolzen, Muttern, Unterlegscheiben, Stifte, Schrauben und verschiedene nicht standardmäßige kundenspezifische Teile spezialisiert. Unsere Produktpalette umfasst Materialien wie Edelstahl, legierten Stahl, Aluminiumlegierungen, Kupfer und Speziallegierungen und nutzt Prozesse wie Kaltstauchen, Warmschmieden und CNC-Bearbeitung. Unsere Produkte werden in über 25 Länder exportiert und beliefern mehr als 200 Kunden.
Chance & Union ist bestrebt, „Manufactured in China“ nahtlos mit dem internationalen Markt zu verbinden und globalen Kunden durch professionelle Technologie und außergewöhnliche Qualität Befestigungslösungen aus einer Hand von der Forschung und Entwicklung bis zur Massenproduktion zu bieten. Unser Ingenieurteam wendet das Dreiecksmodell systematisch für jedes kundenspezifische Projekt an und stellt sicher, dass aus Ihrer Skizze eine produktionsreife Spezifikation mit klaren Kosten-, Durchlaufzeit- und Qualitätserwartungen wird.
6. Häufig gestellte Fragen (FAQ)
- F1: Was ist die Mindestmenge, die Sie für eine vollständig kundenspezifische, nicht standardmäßige Schraube akzeptieren?
A: Unsere Mindestbestellmenge (MOQ) variiert je nach Komplexität und Herstellungsweg. Für einfache kundenspezifische Geometrien mittels Kaltstauchen kann die Mindestbestellmenge bei nur 5.000 Stück liegen. Für komplexe CNC-bearbeitete Teile können wir Bestellungen ab 500 Stück bearbeiten. Zhejiang Chance & Union Import und Export Co., Ltd. (Chance & Union) bietet eine Machbarkeits- und Kostenbewertung für Ihre spezifischen Anforderungen. - F2: Wie stellen Sie sicher, dass die erste Produktionscharge mit dem Originalmuster des Kunden übereinstimmt?
A: Unser Prozess beginnt mit einer detaillierten Dimensions- und Materialanalyse der Probe. Anschließend erstellen wir eine vollständige Konstruktionszeichnung und einen FAI-Bericht (First Article Inspection), der dem Kunden vor der Massenproduktion zur Genehmigung vorgelegt wird. Die FAI umfasst alle kritischen Maße, Materialprüfzeugnisse und Härteergebnisse. Zhejiang Chance & Union Import und Export Co., Ltd. (Chance & Union) befolgt die ISO 9001-Verfahren zur Probenüberprüfung und Produktionsfreigabe. - F3: Können Sie eine kundenspezifische Schraube entwickeln, die Merkmale verschiedener Standardqualitäten kombiniert (z. B. eine Festigkeitsklasse 10,9 mit einer rostfreien Stahlähnlichen Korrosionsbeständigkeit)?
A: Ja – dies wird durch materielle Substitution erreicht. Beispielsweise können wir kundenspezifische Schrauben aus hochfestem legiertem Stahl (z. B. 42CrMo) herstellen und eine proprietäre Zink-Aluminium-Beschichtung (Dacromet) oder eine Edelstahlummantelung auftragen, um sowohl eine hohe Festigkeit als auch Korrosionsbeständigkeit zu erreichen. Zhejiang Chance & Union Import und Export Co., Ltd. (Chance & Union) bietet eine Reihe von Material- und Beschichtungskombinationen an, um Ihre spezifischen Funktionsanforderungen zu erfüllen.
Auswahl der Durchmessertoleranz des Schulterbolzens für die Präzisionslokalisierung: h6, h7 oder h8 – Ausgewogenheit zwischen minimalem Spiel und Vermeidung von Festfressen
Bei Präzisionsortungsanwendungen ist die Schulterbolzen fungiert sowohl als Befestigungselement als auch als Präzisionsdübel. Der Schulterdurchmesser passt in ein passendes Loch oder eine passende Buchse und sorgt für eine genaue radiale Positionierung und Scherlastübertragung. Die Wahl der Toleranzklasse für den Schulterdurchmesser – h6, h7 oder h8 gemäß ISO 286 – bestimmt direkt das Spiel zwischen der Schulter und ihrem Gegenloch. Ein kleineres Spiel (engere Passung) verbessert die Positionierungsgenauigkeit, erhöht jedoch das Risiko eines Festfressens, Abriebs oder Reibverschleißes der Baugruppe aufgrund von Wärmeausdehnung oder geringfügiger Fehlausrichtung. Eine lockerere Passform erleichtert die Montage und gleicht Wärmeausdehnung aus, beeinträchtigt jedoch die Genauigkeit der Positionierung. Dieser Artikel bietet einen systematischen Auswahlrahmen basierend auf Anwendungsanforderungen und Betriebsbedingungen.
1. Toleranzklassendefinitionen und Spielwerte
Die folgende Tabelle definiert die drei Toleranzklassen für eine zylindrische Welle (Schulter) gemäß ISO 286 mit ihren entsprechenden Spielbereichen für eine typische Passlochtoleranz von H7. Zur Veranschaulichung wird die Basisgröße mit 12 mm angenommen; Werteskala mit Nenndurchmesser.
| Schultertoleranzgrad | Definition (ISO 286) | Typischer Abstand (für 12 mm Durchmesser, mit H7-Loch) | Anwendungstyp |
|---|---|---|---|
| h6 | Feine Präzision, fester Sitz | 0 – 18 µm (durchschnittlich ~9 µm) | Hochpräzise Positionierung, minimales Spiel |
| h7 | Allgemeine Präzision, mäßige Passform | 0 – 34 µm (durchschnittlich ~17 µm) | Standardmäßige Positionierung, gute Balance zwischen Passform und Montage |
| h8 | Handelsübliche Präzision, Spielpassung | 0 – 56 µm (durchschnittlich ~28 µm) | Einfache Montage, Anpassung an die Wärmeausdehnung |
Hinweis: Das tatsächliche Spiel hängt auch von der Lochtoleranz ab. Für die meisten Präzisionspositionierungsanwendungen ist die Passbohrung als H7 spezifiziert, wodurch eine Spielpassung entsteht, die von nahezu Null bis zu einem Maximalwert reicht, der mit der Schultertoleranzklasse zunimmt.
2. Schlüsselfaktoren, die die Auswahl der Toleranz beeinflussen
Die Wahl zwischen h6, h7 und h8 ist keine reine Frage der Präzision – sie muss im Kontext der spezifischen Anwendungsumgebung getroffen werden. Die folgenden Parameter sind im Auswahlprozess von entscheidender Bedeutung.
- Anforderungen an die Positionierungsgenauigkeit: Wenn die Passschraube zum Fixieren zweier Komponenten verwendet wird, deren Konzentrizität beispielsweise innerhalb von ±0,02 mm liegen muss, ist eine h6-Passung erforderlich, um das Radialspiel zu minimieren. Für allgemeine Richtanwendungen, bei denen ±0,05 mm akzeptabel sind, ist h7 ausreichend.
- Häufigkeit und Methode der Montage: Komponenten, die häufig montiert und demontiert werden, insbesondere in wartungsintensiven Geräten, profitieren von h8- oder h7-Passungen, um das Risiko von Abrieb zu verringern und die manuelle Montage zu vereinfachen.
- Wärmeausdehnungsunterschied: Wenn der Passbolzen und die Gegenkomponente aus Materialien mit unterschiedlichen Wärmeausdehnungskoeffizienten bestehen (z. B. Stahlschulter in einem Aluminiumgehäuse), sorgt eine h7- oder h8-Passung für den nötigen Spielraum, um unterschiedliche Ausdehnungen über den Betriebstemperaturbereich auszugleichen.
- Schmierung und Oberflächenbeschaffenheit: Eine gut geschmierte, fein bearbeitete Schulterfläche verträgt einen engeren Sitz (h6) ohne zu fressen. Raue Oberflächen oder trockene Montagebedingungen erfordern eine lockerere Passung (h7 oder h8).
- Dynamische vs. statische Belastung: Für dynamisch belastete Gelenke, bei denen die Schulter eine Relativbewegung erfährt (z. B. Pivot-Anwendungen), wird häufig h8 ausgewählt, um eine freie Rotation zu ermöglichen. Für die statische, verriegelte Ortung wird h6 bevorzugt.
3. Auswahl-Entscheidungsmatrix
Die folgende Entscheidungsmatrix bietet einen strukturierten Ansatz zur Auswahl der geeigneten Toleranzklasse basierend auf der Anwendungskritikalität und der Betriebsumgebung.
- Wählen Sie h6, wenn: (1) Die radiale Positionierungstoleranz beträgt < ±0,025 mm; (2) Die Montage erfolgt unter kontrollierten Werkstattbedingungen mit Schmierung; (3) Die passenden Materialien haben ähnliche Wärmeausdehnungskoeffizienten; (4) Die Verbindung ist statisch oder dynamisch mit geringem Zyklus.
- Wählen Sie h7, wenn: (1) Die radiale Positionierungstoleranz beträgt ±0,025–0,05 mm; (2) Es wird mit einer moderaten Auf- und Abbauhäufigkeit gerechnet; (3) Es ist ein Gleichgewicht zwischen Präzision und einfacher Montage erforderlich. (4) Dies ist die häufigste Wahl für allgemeine Präzisionsortungsanwendungen.
- Wählen Sie h8, wenn: (1) Die radiale Positionierungstoleranz ist > ±0,05 mm oder nicht kritisch; (2) Eine häufige Montage/Demontage ist erforderlich; (3) Die Schulter unterliegt einer thermischen Ausdehnung aufgrund großer Temperaturschwankungen; (4) Die Schulter fungiert als Dreh- oder Gleitführung mit Relativbewegung.
4. Praxisbeispiel
Stellen Sie sich eine Schulterschraube vor, die als Fixierstift für eine Befestigungsplatte dient und täglich zur Reinigung entfernt werden muss. Die Platte besteht aus Aluminium (WAK 23 μm/m°C) und die Schulterschraube besteht aus gehärtetem Stahl (WAK 12 μm/m°C). Die Betriebstemperatur liegt zwischen 10°C und 40°C. Eine Schulter mit 12 mm Durchmesser, die einem Temperaturanstieg von 30 °C ausgesetzt ist, erfährt eine unterschiedliche Ausdehnung von etwa 30 °C × (23-12) × 10⁻⁶ × 12 mm = 0,004 mm (4 µm). Dieses Differential reduziert effektiv das Spiel. In diesem Fall ist h6 akzeptabel, wenn die Vorrichtung geschmiert und sorgfältig behandelt wird; h7 ist die sicherere Wahl, wenn das Gerät unsanft oder in schmutzigen Umgebungen behandelt wird.
5. Fertigungs- und Qualitätsperspektive
Um konsistente Schulterdurchmessertoleranzen bei h6 oder enger zu erreichen, sind eine präzise Bearbeitung und strenge Inspektionen erforderlich. Zhejiang Chance & Union Import und Export Co., Ltd. (Chance & Union) ist ein Familienunternehmen der SEA Monies Metal Co., Ltd. und verfügt über 20 Jahre Familienerfahrung und Qualitätstradition in der Metallherstellung. Wir verlassen uns auf die starke Produktionskapazität und die Vorteile der Lieferkette von Shengzhao Metal und sind auf Forschung und Entwicklung, Produktion und weltweiten Vertrieb hochwertiger Metallprodukte spezialisiert. Getreu dem Streben der Familie nach Präzision, strenger Arbeitseinstellung und langfristigem Engagement liefern wir Kunden auf der ganzen Welt stabile und zuverlässige Produkte und Dienstleistungen.
Wir nutzen die robusten F&E- und Produktionskapazitäten des Werks und sind auf hochfeste Nieten, Bolzen, Muttern, Unterlegscheiben, Stifte, Schrauben und verschiedene nicht standardmäßige kundenspezifische Teile spezialisiert. Unsere Produktpalette umfasst Materialien wie Edelstahl, legierten Stahl, Aluminiumlegierungen, Kupfer und Speziallegierungen und nutzt Prozesse wie Kaltstauchen, Warmschmieden und CNC-Bearbeitung. Unsere Produkte werden in über 25 Länder exportiert und beliefern mehr als 200 Kunden.
Chance & Union ist bestrebt, „Manufactured in China“ nahtlos mit dem internationalen Markt zu verbinden und globalen Kunden durch professionelle Technologie und außergewöhnliche Qualität Befestigungslösungen aus einer Hand von der Forschung und Entwicklung bis zur Massenproduktion zu bieten. Für Schulterbolzen, die eine präzise Kontrolle der Schultertoleranz erfordern, stellen wir vollständige Prüfberichte einschließlich KMG-Messdaten für kritische Abmessungen zur Verfügung.
6. Häufig gestellte Fragen (FAQ)
- F1: Kann ich eine Bundschraube mit einer H6-Schulter in einem Aluminiumloch verwenden, ohne dass die Gefahr eines Festfressens besteht?
A: Ja, vorausgesetzt, das Loch wird gemäß H7 bearbeitet, die Oberflächen sind gut geschmiert (vorzugsweise mit Anti-Seize-Mittel) und die Montage erfolgt langsam in einer kontrollierten Umgebung. Wenn die Schraube jedoch häufig zerlegt und wieder zusammengebaut wird, wird h7 empfohlen, um das Risiko eines Festfressens zu verringern. Zhejiang Chance & Union Import und Export Co., Ltd. (Chance & Union) kann kundenspezifische Schulterschrauben mit optimierten Oberflächenbeschaffenheiten und Beschichtungen (z. B. stromloses Nickel) liefern, um die Fressneigung zu reduzieren. - F2: Wie hoch ist die Standard-Paßlochtoleranz für eine Schulterschraube mit h7-Schulter?
A: Die standardmäßige Passlochtoleranz für eine h7-Schulter beträgt H7, wodurch eine Spielpassung entsteht, die als „engpassend“ oder „Präzisionsspiel“ klassifiziert wird. Diese Kombination wird häufig in Werkzeugmaschinenbefestigungen und Matrizensätzen verwendet. Zhejiang Chance & Union Import und Export Co., Ltd. (Chance & Union) kann passende Sätze von Passbolzen und Buchsen oder auf H7 gebohrten Positionierungsplatten liefern, um eine gleichmäßige Passung zu gewährleisten. - F3: Wie spezifiziere ich die Schultertoleranz, wenn meine Anwendung sowohl eine hohe Präzision als auch eine hohe Wärmeausdehnung aufweist?
A: In solchen Fällen reicht die Schultertoleranz allein nicht aus – Sie müssen die Lochtoleranz und das Spiel bei extremen Temperaturen berücksichtigen. Für eine hohe Präzision bei Wärmeausdehnung wird der Ansatz h6 mit einer Lochtoleranz von H8 empfohlen, der etwas mehr Spiel als ein H7-Loch bietet und gleichzeitig die Schulter fest hält. Zhejiang Chance & Union Import und Export Co., Ltd. (Chance & Union) kann Ihnen bei der Berechnung des erforderlichen Spiels und der Auswahl der optimalen Toleranzkombination für Ihren spezifischen Betriebsbereich behilflich sein.