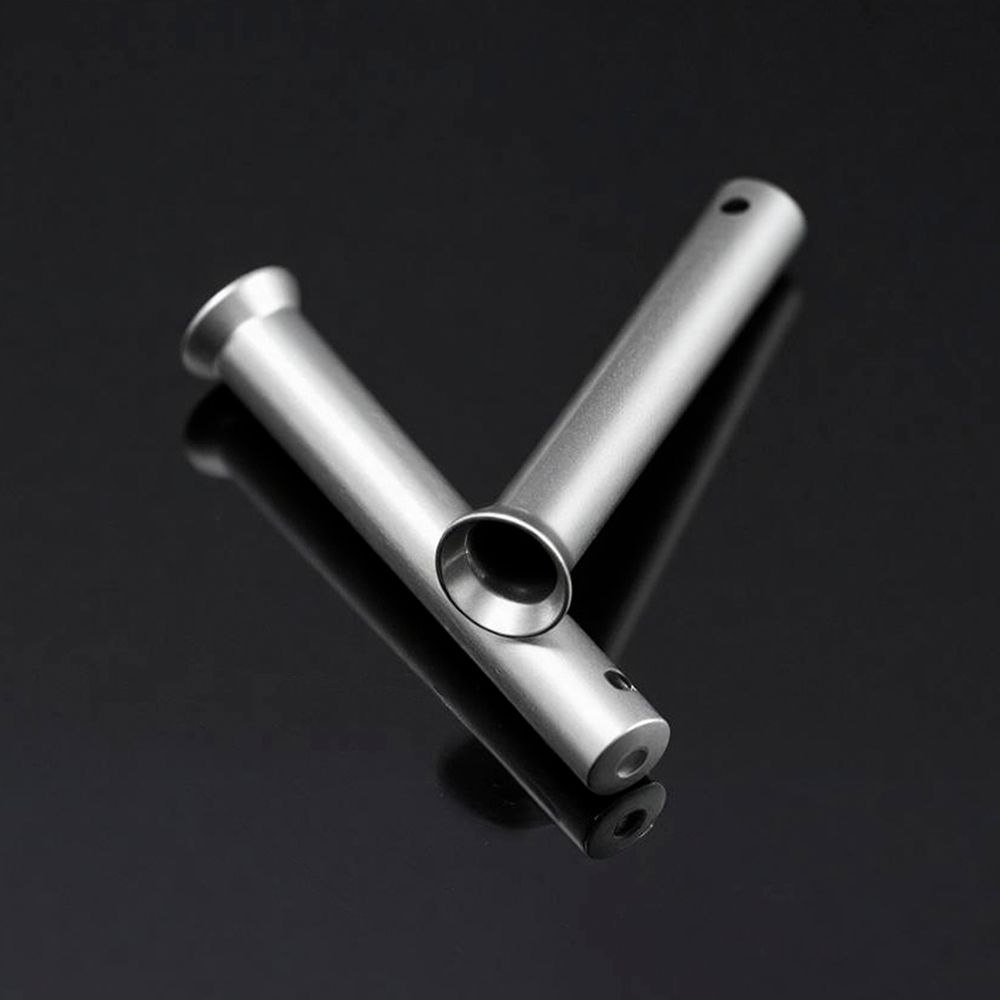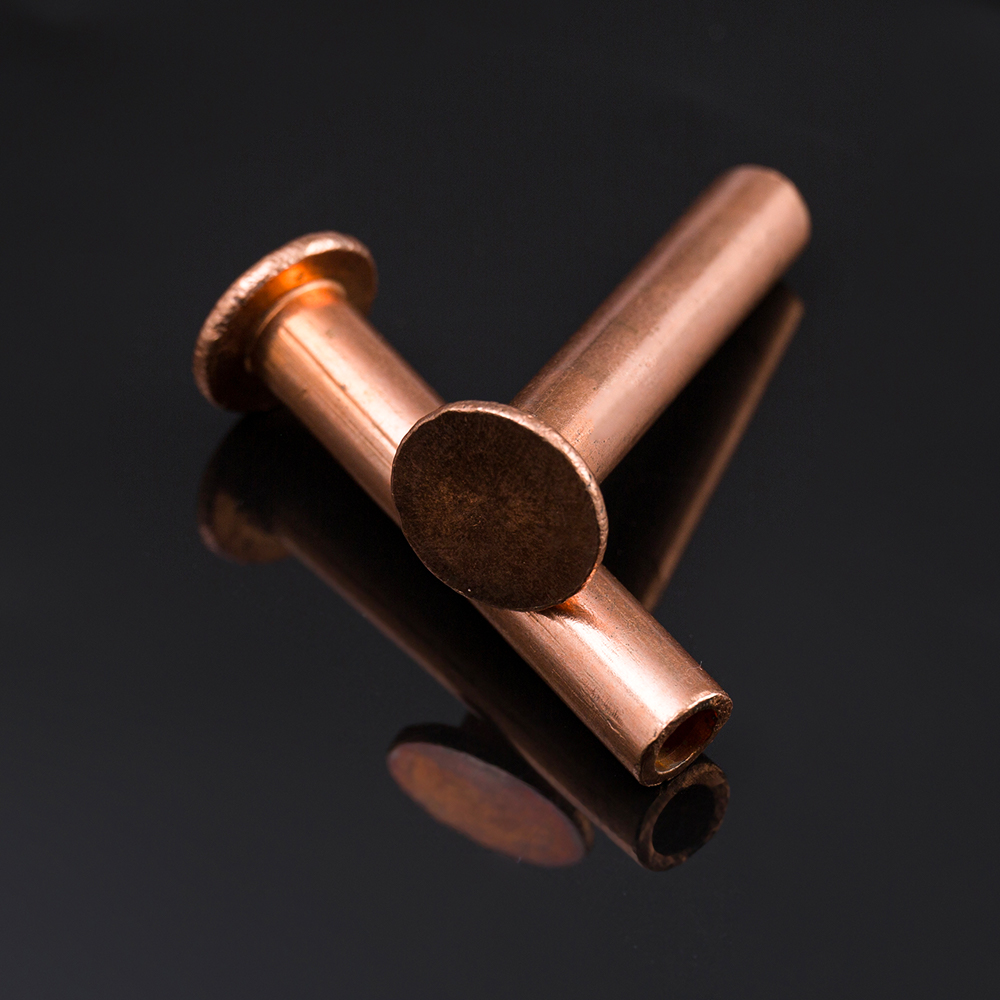

Eine halbhohlförmige Niete mit einem 2-mm-Schaft trägt oft die volle Beweglichkeit einer laparoskopischen Schere oder einer Biopsiezangenbacke. Es kostet ein paar Cent auf der Stückliste und gehört zu den Teilen mit dem höchsten Risiko in der Konstruktionsdatei: Wenn die Niete für medizinische Geräte zu hart ist, klemmt die Verbindung; wenn es zu weich ist, entwickeln die Backen nach wiederholten Autoklavenzyklen Spiel; Wenn die Legierung falsch ist, wird derselbe Niet in einer einzigen Überarbeitung zu einer Korrosionsstelle und zu einem Biokompatibilitätsproblem.
Die meisten Beschaffungsteams begegnen diesem Problem spät, in der Regel dann, wenn ein Erstmuster, das den Prüfstandstest bestanden hat, von der Sterilisationsvalidierung mit einem Drehmomentwert zurückkommt, der außerhalb der Zeichnung liegt. Die Geometrie der Niete war nie der schwierige Teil. Der schwierige Teil ist der Materialstammbaum, der Härtebereich, der Oberflächenzustand und der Abbindeprozess.
Eine Niete für medizinische Geräte ist ein dauerhaftes Befestigungselement, das für die Baugruppe eines medizinischen Geräts spezifiziert ist und weniger durch seine Form als vielmehr durch seine Nachweise definiert wird: zertifiziertes Material, kontrollierte Härte, dokumentierte Sauberkeit, geeignete Abmessungen und ein Installationsprozess, der im Rahmen einer Prüfung wiederholt werden kann.
Bei einer Niete für medizinische Geräte handelt es sich um ein kaltgestauchtes oder maschinell bearbeitetes Verbindungselement, dessen Legierung, Härte, Abmessungen, Oberflächenbeschaffenheit und Einstellparameter im Qualitätssystem eines Herstellers medizinischer Geräte festgelegt sind, sodass jede fertige Verbindung validiert, auf eine Schmelzennummer zurückgeführt und über Produktionschargen hinweg reproduziert werden kann.
Physikalisch ist das Teil möglicherweise nicht von einem handelsüblichen Halbhohlniet zu unterscheiden. Der Unterschied zeigt sich an vier Stellen:
Entfernen Sie eine dieser vier Nieten und die Niete wird zu einer Nichtkonformität, die auf das nächste Lieferantenaudit wartet.
Halbhohlnieten decken die meisten Gelenkverbindungen in wiederverwendbaren Instrumenten ab, Vollnieten nehmen Struktur- und Scherlasten auf und Rohr- und Blindnieten handhaben Ösen, Gehäuse und Baugruppen, die nur von einer Seite erreichbar sind.
| Niettyp | Gelenkfunktion | Typische medizinische Verwendung | Einstellungsmethode |
| Halbröhrenförmig | Pivot oder kontrollierte Kompression | Scheren, Pinzetten, Retraktoren, Klammern | Orbital oder Aufprall |
| Rohrförmig und Öse | Kanalmaterial, Low-Profile-Buchse | Elektrodenkontakte, Kanüleneinsätze, Steckergehäuse | Orbital oder Spin |
| Solide | Höchste Scherfestigkeit, dauerhafte Verbindung | Instrumentenrahmen, Griffe, Sterilisationstabletts | Schlagpresse |
| Blind, Dorn brechen | Einseitiger Zugang, versiegeltes oder offenes Ende | Gerätegehäuse, Einweggehäuse | Hand- oder Druckluftwerkzeug |
| Fahren | Schnelles Abbinden, geringe Klemmkraft | Abdeckungen, Paneele, unsterile Hardware | Hammer oder Presse |
| Kundenspezifisch kaltköpfig | Geometrie um ein Gelenk geschrieben | OEM-Gelenkmechanismen | Pro validiertem Prozess |
Wenn sich das Gelenk drehen muss, muss der Niet einen Kopf drehen, ohne dass die beiden Teile in harten Kontakt geraten. Wenn die Verbindung zwei Platten dauerhaft unter Druck halten muss, ist eine Vollniete oder eine Ansatzschraube meist die bessere Lösung.
Edelstahl 316L ist die Standardlegierung für Nieten für medizinische Geräte. Der Kaltkopf ist sauber, beständig gegen Dampf- und Ethylenoxidsterilisation und ist mit vollständiger Rückverfolgbarkeit vom Draht bis zum fertigen Teil erhältlich. Dort, wo es auf Gewicht, MRT-Verhalten oder galvanische Trennung ankommt, übernehmen Titansorten und hochfeste Legierungen wie MP35N sind Verbindungen vorbehalten, die Millionen von Belastungszyklen überstehen müssen.
Stärke allein löst selten die Materialfrage. Eine härtere Legierung kann zu einer schlechteren Drehverbindung führen, da ein harter Schaft auf einem dünnen 1,5-mm-Abschnitt nicht in einen kontrollierten Kopf rollt. Aus diesem Grund bleibt die hervorgehobene 316L-Reihe das Arbeitstier, obwohl sie etwa die halbe Zugfestigkeit von Ti-6Al-4V aufweist.
Die Sterilisation entscheidet mehr über das Design als die Ladung. Dampfautoklav-Zyklen bei 134 °C führen zu Chlorid-Spannungskorrosion in der falschen Edelstahlqualität, Gammastrahlung mit typischen Dosen von 25 bis 40 kGy durchdringt 316L und Titan ohne nennenswerten Festigkeitsverlust und wiederholte Ethylenoxid-Zyklen hinterlassen Rückstände, die gemäß den ISO 10993-7-Grenzwerten beseitigt werden müssen.
Die Passivierung ist ein Prozessschritt mit eigener Validierung. ASTM A967 listet mehrere Wege auf, und der Wechsel von Salpetersäure zu Zitronensäure verändert die Oberflächenchemie einer fertigen Niete so stark, dass eine erneute Validierung der Verbindung erforderlich ist.
Zwei Zahlen entscheiden über die meisten Nietverbindungsfehler: das diametrale Spiel zwischen Schaft und Loch und der Härtebereich des Schafts. Alles andere ist zweitrangig.
Die Akzeptanz einer Drehnietverbindung wird an der Verbindung gemessen: Drehmoment, Spiel und Kopfhöhe nach dem Setzen. Die eigenen Zeichnungsmaße des Niets betragen nur die Hälfte der Spezifikation.
Nietlieferanten werden sowohl anhand der Dokumentation als auch anhand der Teile beurteilt. Seit dem 2. Februar 2026 richtet die FDA-Verordnung zum Qualitätsmanagementsystem 21 CFR Part 820 an ISO 13485 aus, wodurch Lieferantenaufzeichnungen Teil der eigenen Compliance-Oberfläche des Geräteherstellers werden.
Die Änderungskontrolle ist die Klausel, die den größten Schmerz verursacht. Ein Lieferant, der ohne Vorankündigung das Drahtwerk, die Vergütung oder die Beschichtungschemie wechselt, führt dazu, dass die Prozessvalidierung des Kunden ungültig wird, selbst wenn noch jede eingehende Probe die Prüfung besteht.
Ein qualifizierter Lieferant ist eine Fehlerquelle. Medizinische Nietprogramme bleiben stabil, wenn die Zeichnung vor Beginn der Beschaffung eingefroren wird und zwei Lieferanten anhand derselben Spezifikation qualifiziert werden.
Die billigste Niete im Katalog wird an dem Tag, an dem bei einer Prüfung ein nicht auffindbares Los gefunden wird, zum teuersten Teil des Geräts.
Edelstahl 316L deckt die meisten Anwendungen ab, da er gut kaltköpfig ist, Passivierung akzeptiert und Dampf-, Ethylenoxid- und Gammasterilisation übersteht. Titan Grade 2 und Grade 5 werden dort eingesetzt, wo es auf Gewicht, MRT-Kompatibilität oder galvanische Isolierung ankommt, und MP35N kommt in Verbindungen mit hoher Zyklenzahl zum Einsatz.
Ja, sofern der Lieferant die Spezifikation halten kann. Das Teil muss die Biokompatibilitäts- und Sauberkeitsanforderungen des Geräts erfüllen, eine Chargenrückverfolgbarkeit aufweisen und durch einen validierten Prozess installiert werden. Die meisten kommerziellen Nietlinien können weder eine Dokumentation des Wärmeniveaus noch eine Änderungskontrolle liefern, was sie disqualifiziert.
Stellen Sie zunächst die Lochtoleranz ein, H9 oder H10 für ein Drehgelenk, und geben Sie dann das Durchmesserspiel, den Schafthärtebereich und die Rollenkopfhöhe an. Beenden Sie den Vorgang mit einer funktionellen Anforderung an das zusammengebaute Gelenk, z. B. einem Gelenkdrehmoment von 0,02 bis 0,2 Newtonmetern und einem maximalen Axialspiel von 0,1 mm.
Nieten finden sich meist in Instrumenten, Einführsystemen und sterilen Verpackungsmaterialien und nicht in Langzeitimplantaten. Wenn ein Niet in eine implantierbare Baugruppe gelangt, muss die Legierung von Implantatqualität sein, die Oberfläche muss der entsprechenden Prüfkategorie nach ISO 10993-1 entsprechen und der Setzprozess muss für das jeweilige Gerät validiert sein.
Ordnen Sie die Niete der Verbindung zu, dokumentieren Sie die Verbindung und qualifizieren Sie dann zwei Lieferanten anhand derselben Zeichnung. Diese Anordnung verhindert, dass ein Zwei-Cent-Teil eine Gerätefreigabe verzögert.