
Eine abisolierte M1,6-Aussparung kann eine automatisierte Montagelinie für zwanzig Minuten anhalten, und der Preis der elektronischen Schraube selbst spielt neben dieser Ausfallzeit keine Rolle. Unterhalb von M3 beträgt die Lücke zwischen einer Schraube, die sich sauber eindreht, und einer, die den Kopf beschädigt, oft nur einen Bruchteil eines Millimeters an Einstichtiefe, die falsche Oberflächenbeschaffenheit oder eine Antriebsgeometrie, die nie für Elektrowerkzeuge gedacht war.
Eine Elektronikschraube ist ein Miniatur-Gewindebefestigungselement mit einem Durchmesser von üblicherweise M0,8 bis M3, das mit engen Maßtoleranzen und einer präzisen Antriebsaussparung hergestellt wird, sodass dünne Platten, Leiterplatten und kleine Gehäuse befestigt werden können, ohne das umgebende Material zu verformen.
Drei Eigenschaften unterscheiden sie von einer Allzweck-Maschinenschraube:
Metrische elektronische Schrauben verwenden die in ISO 68-1 definierte 60-Grad-Gewindeform und der praktische Arbeitsbereich reicht von M1,0 bis M3,0. Die Wahl der richtigen Größe ist eine Frage der Steigung, der Einschraubtiefe und des Materials, in das die Schraube eingeschraubt wird.
| Größe | Tonhöhe | Längenbereich | Typische Anwendung |
| M1.0 | 0,25 mm | 1,5 bis 4 mm | Kameramodule, tragbare Sensoren |
| M1.2 | 0,25 mm | 2 bis 5 mm | Smartphone-Rahmen, Anschlussabdeckungen |
| M1.4 | 0,30 mm | 2 bis 6 mm | Kleine Halterungen, Antennenhalterungen |
| M1.6 | 0,35 mm | 2 bis 8 mm | Leiterplattenmontage, Gehäusemontage |
| M2.0 | 0,40 mm | 3 bis 10 mm | Laptop-Gehäuse, Laufwerks-Caddys |
| M2.5 | 0,45 mm | 3 bis 12 mm | Bedienfelder, Industriedisplays |
| M3.0 | 0,50 mm | 4 bis 16 mm | Haushaltsgeräte, größere Elektronik |
Die Eingriffstiefe sollte mindestens das Doppelte des Nenndurchmessers betragen. Eine M1,6-Schraube mit einem Gewinde von nur 1,5 mm in eine Kunststoffnabe konzentriert die Belastung auf zu wenige Gewindegänge und löst die Nabe lange bevor die Schraube ihr Nenndrehmoment erreicht.
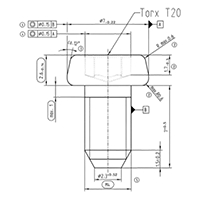
Torx- und Innensechskant-Antriebe übertreffen Kreuzschlitz-Antriebe in der Elektronikmontage, da sie das Drehmoment über flache, vertikale Kontaktflächen und nicht über abgewinkelte Nockenflächen übertragen, die den Bohrer aus der Aussparung drücken.
Ein Kreuzschlitz ist so konzipiert, dass er herauskommt, sobald das Drehmoment einen Schwellenwert überschreitet. Dieses Verhalten schützt ein Handwerkzeug und einen weichen Schraubenkopf, wird jedoch bei der automatisierten Montage zu einem Risiko, da sich der Schwellenwert mit der Abnutzung des Bohrers, der Schichtdicke und der Ausrichtung des Schraubendrehers verschiebt.
Edelstahl 304 ist das Standardmaterial für Elektronikschrauben, aber vernickelter Kohlenstoffstahl übertrifft Kosten und Leitfähigkeit, während Messing und Edelstahl 316 spezifische elektrische und Korrosionsanforderungen erfüllen.
Die Dicke der Nickelbeschichtung liegt typischerweise zwischen 3 und 8 Mikrometern. Unterhalb von 2 Mikrometern steigt die Porosität stark an und Schrauben beginnen bei feuchter Lagerung Löcher zu bilden, bevor sie überhaupt das Fließband erreichen.
Bei den meisten Ausfällen elektronischer Schrauben handelt es sich nicht um Gewindeausfälle. Es handelt sich um Aussparungen, abgenutzte Kunststoffvorsprünge oder zu stark angezogene Köpfe, und jedes einzelne weist auf einen Drehmomentwert hin, der nie an das Material angepasst wurde.
Bei diesen Angaben wird von einer Eingriffstiefe von mindestens dem Doppelten des Nenndurchmessers ausgegangen. Wenn Sie diesen Eingriff verkürzen, sinkt das sichere Drehmoment schnell, da sich die gleiche Last auf weniger Gewindegänge verteilt und sich der Kunststoffvorsprung anstelle des Befestigungselements verformt.
Bei Elektronikschrauben ist die Gewindetoleranzklasse 6g Standard. Es handelt sich um eine Spielpassung, die den Zusammenbau vorhersehbar macht, aber auch bedeutet, dass eine Schraube von einem Lieferanten und ein Gewindeloch von einem anderen selten die Passung eines gepaarten Satzes reproduzieren.
Die Zulassung eines Lieferanten für elektronische Schrauben ist eine Dokumentations- und Messaufgabe, kein Preisvergleich. Fünf Prüfungen trennen eine zuverlässige Quelle von einer Quelle, die Ihnen sechs Monate nach Produktionsbeginn eine fehlerhafte Charge schickt.
Standardmäßige elektronische Schrauben und kundenspezifische, nicht standardmäßige Teile unterliegen unterschiedlichen Genehmigungswegen. Fügen Sie bei Sonderanfertigungen vor Beginn der Massenproduktion einen Erstmusterprüfbericht und eine von beiden Seiten unterzeichnete Maßzeichnung bei.
M1.6 und M2.0 dominieren die Unterhaltungselektronik. M1.6 deckt die Leiterplattenmontage und die Montage kleiner Gehäuse ab, während M2.0 Laptopgehäuse und etwas schwerere Panels behandelt. Schrauben unterhalb von M1.4 sind normalerweise Kameramodulen, Wearables und Präzisionssensorpaketen vorbehalten.
Es kommt auf das Material an. Vernickelter Kohlenstoffstahl ist ausgesprochen magnetisch. Edelstahl 304 wird nach der Kaltumformung schwach magnetisch, und Edelstahl 316 bleibt im Wesentlichen nicht magnetisch. Wenn sich eine Schraube in der Nähe eines Magnetsensors oder eines Abschirmpfads befindet, geben Sie Edelstahl 316 oder Messing an.
Beginnen Sie mit 0,25 bis 0,40 Nm für Edelstahl-Gewinde in Kunststoff oder dünnes Metall, vorausgesetzt, der Eingriff beträgt mindestens 4 mm. Reduzieren Sie die Obergrenze beim Einschrauben in unverstärkten Kunststoff um etwa ein Drittel und bestätigen Sie dies immer mit einem Drehmomenttest an der tatsächlichen Nabenkonstruktion.
Maschinenschrauben, die in Metalleinsätze eingeschraubt werden, können in der Regel mehrmals wiederverwendet werden, ohne ihre Funktion zu verlieren. Gewindefurchende Schrauben, die sich ihren eigenen Weg in Kunststoff schneiden, sind für die Einzelmontage konzipiert, da sich die geformten Gewinde bei jedem Entfernen abnutzen und die Haltekraft schnell nachlässt.