
Jede fehlgeschlagene Blechverbindung ist auf eine von drei Entscheidungen zurückzuführen, die getroffen wurden, bevor der Schraubenzieher überhaupt das Verbindungselement berührt: die falsche Stärke, die falsche Bohrspitze oder die falsche Gewindesteigung für das Grundmaterial. Die Bandbreite der Bleche reicht von weichen 0,5-mm-Aluminiumverkleidungen bis zu 3-mm-Klammern aus kaltgewalztem Stahl, und ein auf eine Dicke abgestimmtes Befestigungselement dreht sich entweder frei in der anderen oder schert beim Eindringen die Plattenkante ab. Verstehen wie selbstschneidende Schrauben Das tatsächliche Schneiden und Formen von Gewinden in einem Loch ist der Ausgangspunkt für die Bestimmung des richtigen Teils und nicht das Raten aus einem Teilebehälter.
Ein selbstschneidendes Befestigungselement erledigt zwei Aufgaben gleichzeitig: Es erzeugt beim Vorschieben ein passendes Gewinde und klemmt die verbundenen Schichten nach dem Sitz zusammen. Gewindeformende Varianten verdrängen Metall nach außen, ohne Material zu entfernen, was bei dünnen, duktilen Blechen gut funktioniert, wo das verdrängte Metall in den Gewindegrund fließt. Gewindeschneidende Varianten schneiden Material mit einer geschlitzten oder geriffelten Spitze ab, was für dickere oder härtere Bleche geeignet ist, bei denen das Formen andernfalls zu Rissen in der Platte führen oder ein übermäßiges Drehmoment erzeugen würde. Die Verwechslung der beiden Kategorien ist die häufigste Ursache für ausgerissene Löcher, die von Fertigungsbetrieben gemeldet werden.
Verdrängt Material radial. Am besten geeignet für Bleche unter 1,5 mm und weichere Legierungen, bei denen eine dichte, gasdichte Abdichtung wichtiger ist als reine Auszugsfestigkeit.
Entfernt Materialkräusel beim Vorschub. Bevorzugt für Blechstärken ab 1,5 mm oder für wiederholte Montage- und Demontagezyklen.
Kombiniert eine Bohrspitze mit einem Schneidgewinde in einem Teil, wodurch eine separate Vorlochstufe auf Stahl bis etwa 3 mm entfällt.
Bei der Stärke handelt es sich um den Durchmessercode, der auf der Verpackung eingeprägt ist. Er sollte anhand der dünneren der beiden zu verbindenden Schichten ausgewählt werden, nicht anhand der dickeren. Eine für eine dünne Außenhaut zu große Stärke verformt das umgebende Metall zu einer sichtbaren Vertiefung; Eine Lehre, die für eine dicke Halterung zu klein ist, führt das Gewinde erst nach wenigen Umdrehungen aus, bevor die Eingriffstiefe erreicht ist.
Die Länge wird je nach Gelenktyp unterschiedlich berechnet. Bei einer Überlappungsverbindung durch zwei Bleche sollte die Schraube beide Schichten vollständig durchdringen sowie zwei bis drei freiliegende Gewindegänge auf der Rückseite, um einen vollständigen Eingriff ohne übermäßigen Überstand zu gewährleisten. Bei einer Schraube, die in einen geformten Flansch oder ein extrudiertes Profil eingedreht wird, sollte die Länge mindestens drei volle Gewindegänge des Abstandshalters unter der Flanschfläche belassen, da weniger Gewindegänge den Ausziehwiderstand stark verringern und mehr Gewindegänge das Risiko haben, dass sie gegen eine Innenwand stoßen.
| Blattkombination | Typisches Messgerät | Typische Länge |
| 0,6 mm to 0.6mm lap joint | Nr.6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | Nr.8 | 13mm |
| 1,6 mm to 2.4mm frame | Nr.10 | 16mm |
| 2,4 mm to 3.0mm structural | Nr.12 | 19mm |
Die Spitze einer selbstbohrenden Schraube wird durch eine Punktzahl klassifiziert, die in etwa der Gesamtdicke des Materials entspricht, das sie ohne Pilotloch durchdringen kann. Die Spitzen Punkt 1 und Punkt 2 verarbeiten zusammen leichte Bleche von 0,7 mm bis 3,2 mm. Punkt 3-Spitzen erweitern diesen Bereich in Richtung 4,8 mm, und Punkt 5-Spitzen sind für Baustahlprofile bis etwa 6,4 mm ausgelegt. Die Auswahl einer Spitze, deren Nennwert unter der tatsächlichen Stapeldicke liegt, zwingt den Installateur, das Drehmoment des Schraubenziehers zu erhöhen, um dies zu kompensieren. Dadurch erhöht sich die Wahrscheinlichkeit, dass das Gewinde abreißt oder der Kopf abbricht, anstatt die zugrunde liegende Nichtübereinstimmung zu beheben.
Die Anzahl der Flöten ist genauso wichtig wie die Anzahl der Punkte. Eine einlappige Bohrerspitze entfernt Späne effizient aus dünnen Blechen, kann jedoch bei dickeren Stapeln außermittig wandern; Eine geriffelte oder geflügelte Spitze leitet Schmutz aus dem Loch in Strukturstahl weg und reduziert die axiale Kraft, die zum Beginn des Eindringens erforderlich ist. Bei wiederholten Produktionsläufen sorgt die Standardisierung auf eine Punktbewertung pro Materialband statt einer Bewertung für den gesamten Auftrag dafür, dass die Zykluszeit und die Ausschussrate über Schichten hinweg vorhersehbar bleiben.
Eine um eine Nummer zu kleine Bohrspitze braucht nicht einfach länger zum Eindringen. Es erzeugt örtlich begrenzte Wärme, die die Lochkante kaltverfestigt, die dann dem folgenden Gewindeformvorgang widersteht und eine lockere Verbindung mit zu geringem Drehmoment erzeugt, obwohl der Fahrer einen vollständigen Sitz gemeldet hat.
Spitzenverschleiß ist leicht zu übersehen, da er sich allmählich abbaut und nicht auf einmal ausfällt. Eine frische Spitze 2-Spitze kann problemlos einen 3-mm-Stapel reinigen, aber nach mehreren tausend Zyklen kann dieselbe Spitze bei 2-mm-Platten Probleme haben, und die Bediener reagieren oft mit stärkerem Druck, anstatt den Bohrer auszutauschen. Durch die Verfolgung der Zykluszahlen pro Bit, selbst mit einem einfachen Zählblatt am Arbeitsplatz, wird diese Abweichung erfasst, bevor sie sich als Spitze in Ausschussverbindungen zeigt. Betriebe, die zwei oder drei Schichten an derselben Linie betreiben, stellen häufig fest, dass die Ausschussraten über die Woche hinweg flacher bleiben, wenn der Austausch von Bits über mehrere Schichten verteilt erfolgt, anstatt auf einen sichtbaren Fehler zu warten.
Die Gewindesteigung, der Abstand zwischen benachbarten Gewindespitzen, bestimmt, wie viel Material jedes Gewinde in Eingriff nimmt und wie schnell sich die Schraube pro Umdrehung vorwärts bewegt. Gewinde mit grober Steigung haben weniger Gewindegänge pro Zoll und ein tieferes Gewindeprofil, was einen starken Widerstand gegen Abisolieren in dünnen, weichen Blechen bietet, wo jedes Gewinde hart in begrenztes Material eindringen muss. Feingewinde packen mehr Gewindegänge auf die gleiche Länge und verteilen die Klemmkraft auf mehr Kontaktpunkte, was für dickere Bleche und Anwendungen mit Vibrationen geeignet ist.
Der Übergangspunkt, an dem die Feinteilung beginnt, die Grobteilung zu übertreffen, liegt je nach Legierungshärte im Allgemeinen zwischen 1,6 mm und 2,0 mm. Unterhalb dieses Bandes erzeugt eine grobe Steigung durchweg ein besseres beibehaltenes Drehmoment, da die Materialtiefe einfach nicht ausreicht, damit sich feine Gewinde vollständig bilden können. Oberhalb dieses Bandes verhindert die feine Steigung, dass das Gewinde bei wiederholten Belastungszyklen abreißt, da mehr Gewinde die gleiche Klemmkraft teilen, sodass kein einzelnes Gewinde einen unverhältnismäßigen Anteil der Belastung trägt.
Die Auswahl der Steigung wirkt sich auch auf die stromaufwärts gewählte Pilotlochtoleranz aus. Ein gestanztes oder gebohrtes Loch, das auch nur ein paar hundertstel Millimeter überdimensioniert ist, lässt ein Gewinde mit grober Steigung fast normal eingreifen, da das tiefere Gewindeprofil mehr Material zum Greifen hat. Ein Gewinde mit feiner Steigung im gleichen übergroßen Loch verliert einen viel größeren Teil seines verfügbaren Eingriffs, da jedes einzelne Gewinde von Anfang an flacher ist. Dies ist einer der Gründe, warum Produktionszeichnungen für dickere Baugruppen mit feinem Rastermaß in der Regel eine engere Pilotlochtoleranz vorsehen als Zeichnungen für dünne Bleche mit grobem Rastermaß.
Zwei Platten gleicher Dicke können sich unter dem gleichen Verbindungselement völlig unterschiedlich verhalten, wenn sich ihre Legierungszusammensetzung unterscheidet. Aluminiumblech hat bei gleicher Dicke etwa ein Drittel der Härte von Weichstahl, sodass eine für Stahl ausgelegte Bohrspitze fast zu leicht durch Aluminium dringt, was manchmal dazu führt, dass das Befestigungselement wackelt, bevor das Gewinde einrastet. Am gegenüberliegenden Ende sitzt das Edelstahlblech und erzeugt beim Eintreiben weitaus mehr Reibungswärme, weshalb rostfreie kompatible Verbindungselemente in der Regel an der Spitze und den Gewindeflanken eine härtere Härtebehandlung aufweisen.
Die Duktilität beeinflusst auch, wie tolerant ein Gelenk gegenüber Überlastung ist. Weiches Aluminium verformt sich weiter über den Punkt des vollständigen Sitzes hinaus, was bedeutet, dass ein auf Stahldrehmoment eingestellter Treiber die umgebende Platte zerdrückt, bevor die Kupplung auslöst. Härtere Legierungen widerstehen dieser Verformung, wodurch sich das Risiko in Richtung Gewindeabstreifen statt Wölbung verschiebt, wenn die Kupplungseinstellung zu aggressiv ist. Diese Lücke wird geschlossen, indem das Drehmoment des Fahrers und die Kupplungseinstellungen an die jeweilige Legierung angepasst werden, nicht nur an die Dicke.
Auch die Wahl der Beschichtung des Verbindungselements selbst hängt von diesen Materialunterschieden ab. Eine in blankes Aluminium eingeschraubte Schraube aus verzinktem Kohlenstoffstahl kann in feuchten Umgebungen im Laufe der Zeit eine leichte galvanische Reaktion hervorrufen und die Verbindung allmählich lockern, selbst wenn der ursprüngliche mechanische Sitz korrekt war. Befestigungselemente mit einer mit der Grundplatte kompatiblen Beschichtung oder eine physikalische Barriere wie eine Nylonscheibe an der Stelle, an der unterschiedliche Metalle aufeinander treffen müssen, verhindern diesen langsamen Abbau. In den ersten Betriebswochen ist es selten zu erkennen, weshalb es bei den ersten Qualitätsprüfungen übersehen wird und erst Monate später als ungeklärte Charge lockerer Verbindungen zum Vorschein kommt.
Die Konsistenz der Befestigung beruht weniger auf der Schraube selbst als vielmehr auf einer wiederholbaren Installationssequenz. Geschäfte, die die wenigsten Rückrufe verzeichnen, neigen dazu, unabhängig von der Erfahrung des Mitarbeiters dieselbe Checkliste zu befolgen.
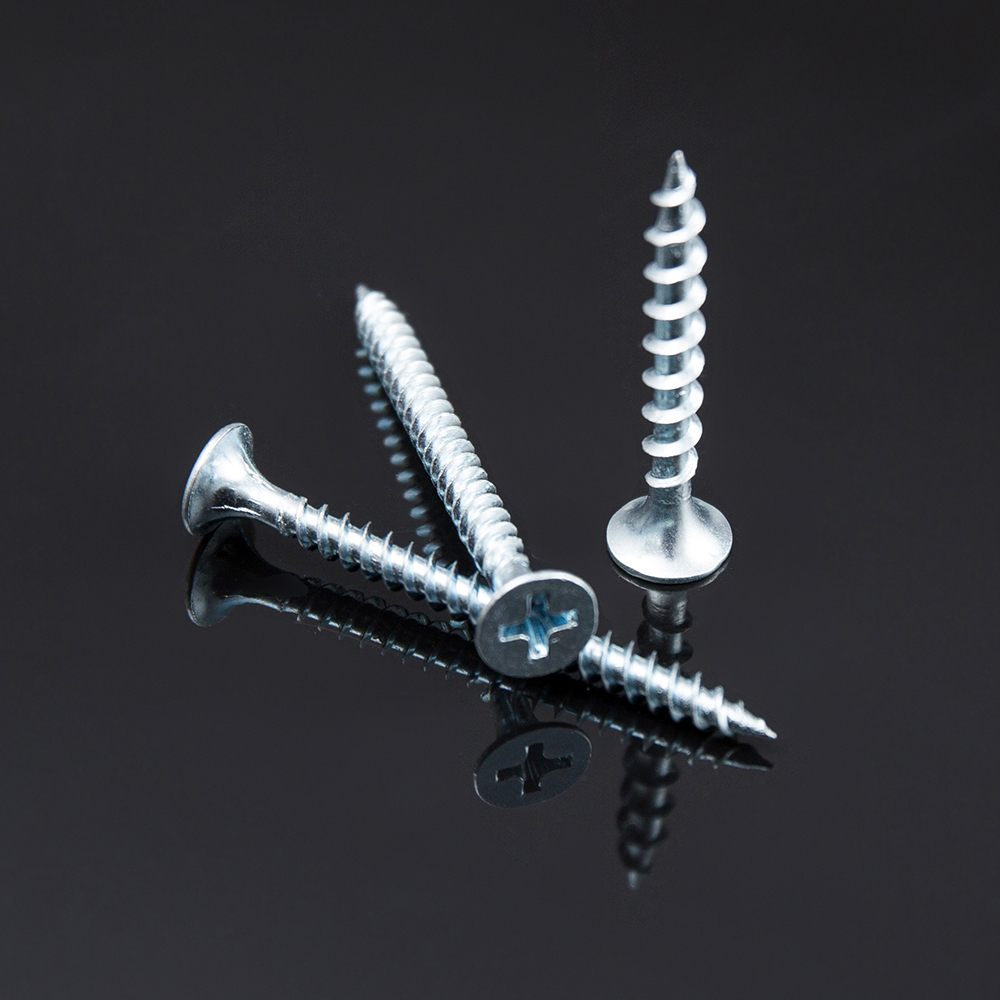 Die senkrechte Ausrichtung und die konstante Antriebsgeschwindigkeit reduzieren die seitliche Belastung des Gewindes während der Installation.
Pilotlöcher verdienen eine gesonderte Anmerkung. Bei gewindefurchenden Schrauben in dünnem Blech ist das Überspringen des Pilotlochs in der Regel in Ordnung und wird sogar bevorzugt, da das geformte Gewinde auf ungestörtem Material um das Loch herum beruht. Bei gewindeschneidenden Schrauben in dickeren Blechen reduziert ein Pilotloch, das etwa 85 Prozent des kleineren Durchmessers der Schraube beträgt, das Antriebsdrehmoment erheblich, ohne den Gewindeeingriff zu beeinträchtigen, und verlängert die Lebensdauer des Bits bei großvolumigen Arbeiten spürbar.
Auch die Befestigung spielt eine kleine, aber wichtige Rolle für die Drehmomentkonsistenz. Platten, die sich während der Fahrt biegen dürfen, absorbieren einen Teil der aufgebrachten Kraft als Verformung und nicht als Klemmung, was sich später als Verbindung zeigt, die bei einer anfänglichen Drehmomentprüfung korrekt angezeigt wird, sich aber nach den ersten paar Lastzyklen lockert, sobald sich die Platte setzt. Durch das feste Festklemmen des Stapels gegen eine starre Trägerplatte während der Montage, sogar für einige Sekunden, während der Fahrer das Befestigungselement einsetzt, wird diese Variable entfernt und die Drehmomentwerte werden von einem Bediener zum nächsten weitaus reproduzierbarer.
Die meisten Feldausfälle lassen sich in eine kurze Liste erkennbarer Muster einordnen, und jedes einzelne weist eher auf eine bestimmte Nichtübereinstimmung als auf einen zufälligen Fehler hin.
| Symptom | Wahrscheinliche Grundursache | Korrektur |
| Schraube dreht sich ohne zu beißen | Messgerät zu klein oder Loch zu groß | Erhöhen Sie die Stärke um eine Stärke oder verringern Sie die Größe der Vorbohrung |
| Kopf bricht während der Fahrt ab | Drehmoment für Materialhärte zu hoch eingestellt | Untere Kupplungseinstellung, zuerst am Schrott überprüfen |
| Grübchen im Bereich des Kopfes | Stärke zu groß für dünnes Außenblech | Reduzieren Sie die Lehre und fügen Sie eine Variante mit Scheibenkopf hinzu |
| Lockere Verbindung nach wochenlangem Einsatz | Grobe Tonhöhe used on thicker vibrating panel | Auf Feinsteigung umschalten, Drehmomentspezifikation erneut prüfen |
| Die Schraube wandert, bevor sie eindringt | Bohrerspitze zu aggressiv für weiche Legierung | Wählen Sie eine niedrigere Punktnummer und verringern Sie den Förderdruck |
Eine nützliche Diagnosegewohnheit besteht darin, von jedem Produktionslauf einen kleinen Satz fehlerhafter Proben aufzubewahren und das Gewindeprofil unter Vergrößerung zu untersuchen. Ein abisoliertes Loch mit sauberen, unbeschädigten Gewinden am Befestigungselement selbst weist normalerweise auf eine Bohrung oder eine Nichtübereinstimmung der Stärke hin. Ein Befestigungselement mit sichtbar abgenutzten oder abgerundeten Gewindespitzen weist vielmehr auf übermäßige Eindrehzyklen eines Bohrers hin, der mehrere tausend Zyklen früher hätte ausgetauscht werden müssen.
Es hilft auch, einen echten Verbindungsfehler von einem Prozessfehler zu unterscheiden, bevor die Spezifikation geändert wird. Der Wechsel zu einer schwereren Stärke oder einer anderen Teilung zur Lösung eines eigentlichen Befestigungs- oder Drehmomentkalibrierungsproblems führt oft zu einer Reihe neuer Probleme, wie z. B. einer stärkeren Grübchenbildung, ohne dass die ursprüngliche Beschwerde gelöst wird. Ein kurzer Ursachendurchlauf, bei dem eine Handvoll fehlerhafter Muster mit der Installationscheckliste verglichen werden, bevor mit der Stückliste begonnen wird, löst das Problem in der Regel schneller und vermeidet unnötige Teilenummernänderungen während eines Produktionslaufs, der ansonsten gut lief.
Für Betriebe, die dieselbe Handvoll Blechkombinationen wiederholt verwenden, lohnt es sich, eine kurze Spezifikationskarte für jede Baugruppe zu dokumentieren, anstatt Stärke, Länge, Spitze und Teilung jedes Mal von Grund auf neu abzuleiten. Eine typische Karte listet die beiden Materialschichten, ihre Dicke und die gewählten auf Blechschrauben Stärke und Länge, Bohrspitzenbewertung, Steigungstyp, angestrebtes Drehmoment des Schraubendrehers und etwaige Anforderungen an die Vorbohrung. Das Anhängen dieser Karte an den Arbeitsauftrag beseitigt Unklarheiten zwischen den Schichten und gibt neuen Bedienern eine Referenz, die nicht auf Stammeswissen angewiesen ist.
Wenn eine neue Plattenkombination erscheint, die noch nicht dokumentiert ist, funktioniert ein kurzer dreistufiger Probelauf gut: Fahren Sie eine Probe mit dem vom Hersteller vorgegebenen Basisdrehmoment und prüfen Sie sie auf Dellen oder Abrisse. Passen Sie das Drehmoment basierend auf diesem Ergebnis in kleinen Schritten in beide Richtungen an und verriegeln Sie die Einstellung, sobald drei aufeinanderfolgende Proben sauber und mit gleichmäßigem Abstand sitzen. Dieser Testansatz dauert einige Minuten und verhindert, dass ein ganzer Stapel mit einer nicht überprüften Einstellung ausgeführt wird.
Die Wahl des Befestigungselements wirkt sich auch auf die Korrosionseinwirkung aus, obwohl diese Überlegung außerhalb der reinen mechanischen Passung liegt. Innenhalterungen müssen selten beschichtet werden selbstbohrende Befestigungselemente Aber alles, was Witterungseinflüssen, Abwässern oder Küstenluft ausgesetzt ist, profitiert von einer korrosionsbeständigen Beschichtung oder einer rostfreien Konstruktion, selbst wenn die mechanische Grundleistung andernfalls ein Standardteil aus Kohlenstoffstahl erfordern würde.
Eine selbstschneidende Schraube schneidet oder formt beim Vorschieben ihr eigenes Gewinde, benötigt aber im Allgemeinen immer noch eine Führungsbohrung im Metall. Eine selbstbohrende Schraube verfügt über eine Bohrspitze, sodass sie ihr eigenes Startloch bohren und das Gewinde in einem einzigen Durchgang formen kann, was die Montage auf dickeren Blechen beschleunigt.
Ein zu wenig angezogenes Gelenk widersteht immer noch einer Handdrehung und weist beim Entfernen intakte Gewinde auf. Ein abisoliertes Loch dreht sich frei und mit geringem Widerstand und weist häufig eher eine geglättete, abgerundete Lochkante als ein definiertes Gewindeprofil auf.
Das ist möglich, aber die Stärke sollte auf die dünnere Schicht abgestimmt sein, um Grübchenbildung zu vermeiden, während die Länge dennoch den vollständigen Eingriff durch die dickere Schicht ermöglichen sollte. Aus diesem Grund verwenden viele Baugruppen ein Messgerät mit einer speziell für den kombinierten Stapel ausgewählten Länge und nicht nur ein einzelnes Blatt.
Ja. Gewinde mit grober Steigung bewegen sich schneller pro Umdrehung, da jede Windung einen größeren linearen Abstand zurücklegt, was die Zykluszeit bei Großserienläufen verkürzt, bei denen dünne Bleche keine Leistung mit feiner Steigung erfordern.
Aluminium verformt sich bei geringerer Kraft als Stahl, daher führt eine für Stahl kalibrierte Drehmomenteinstellung zu einer Überdrehung und zu einer Verformung des Aluminiums, bevor die Kupplung auslöst, während die gleiche Einstellung eine Stahlverbindung zu einem zu geringen Sitz führen kann. Drehmomenteinstellungen sollten für jedes Material überprüft werden und nicht von einem einzelnen Standardwert ausgegangen werden.